Och e klenge Grat op engem TPR-Rad kann eng lackéiert Uewerfläch markéieren oder d'Walzen stéieren.
Déi meescht Profilgraten bilden sech wann TPR duerch eng Lück oder e Feeler op der Trennlinn vun der Form erauskënnt. Keefer sollten den Defekt lokaliséieren, d'Flaachheet vum Profil kontrolléieren, d'Prouwe vu Kavitéiten a Schëss vergläichen a bestätegen, datt d'Neiveraarbechtung de Profil net beschiedegt.
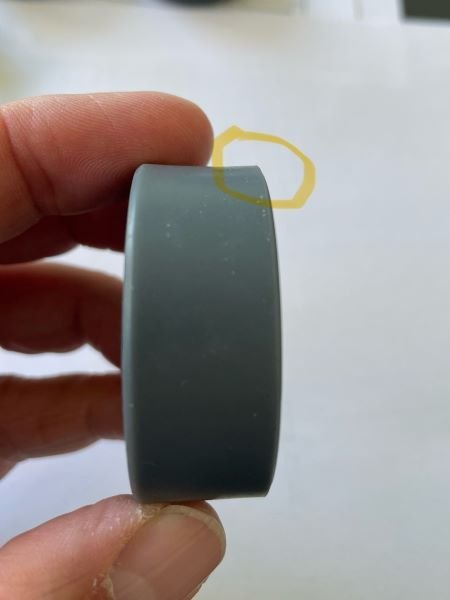
Déi markéiert Fläch weist eng erhiewt oder net flaach Regioun vum Profilrand op engem TPR-Rad.
E Client huet eis kontaktéiert, nodeems Rieder, déi op Schinne fir ugestrachen Holzfënsterrahmen benotzt goufen, eng schaarf Kant an eng erhiewt Profilfläch gewisen hunn. De Client huet dëst vun enger ofgerundeter Kant getrennt, déi akzeptabel war, an op d'Profilfläch als Markéierungsrisiko higewisen. Mir hunn déi markéiert Proben an d'Positioun vun der Formlinn iwwerpréift. Dës Ënnerscheedung ass wichteg, well e Buer oder eng Felggrat d'Montage beaflosse kann, während eng Profilgrat déi fäerdeg Uewerfläch beréiere kann.
Firwat entsteet e Blëtz op der Trennlinn vun der Form vun engem Rad?
Wann zwou Formhälften net gläichméisseg zougoen, kann geschmolten TPR an d'Lück eragoen a sech als dënnen Kamm verfestigen.
Dee Grat gëtt Flash genannt. Op engem Rad kann en do optrieden, wou d'Trennlinn d'Profil, d'Bohrung oder d'Felg kräizt. Verschleiung, Net-Iwwereneestëmmung, Kontaminatioun, Spannproblemer oder eng onpassend Ofschlossung kënnen d'Lück vergréisseren. An dësem Fall huet d'Korrespondenz d'Schleifmuster mat Net-Iwwereneestëmmung oder Lücken an enger laang benotzter Form verbonnen. Dofir ass et néideg, den Zoustand vum Werkzeug an d'Plaz vum Defekt zesummen z'inspektéieren.
D'Formlinn selwer ass net automatesch en Defekt. Eng kontrolléiert Linn op der virgesinner Plaz kann akzeptabel sinn. E schaarfen, erhieften oder net flaache Kamm um Profil ass anescht, well en d'Uewerfläch ännert, déi mat der Applikatioun a Kontakt kënnt.
Wéi eng Raduewerflächen brauchen eng Gratfräi Kontroll?
Déi erfuerderlech Kontroll hänkt dovun of, wou dat iwwerschësseg Material läit a wat dës Uewerfläch am fäerdege Roll mécht.
- Kontaktfläch vum Profil: Eng erhiefte Kant kann eng fäerdeg Uewerfläch markéieren oder de Rollkontakt änneren. Dréit d'Rad ënner guddem Liicht. Kontrolléiert d'Flaachheet, d'Form vun der Kant an all schaarft oder erhieft Material.
- Langweileg: E Blitz kann d'Rotatioun vun der Achs, dem Lager oder dem Gläichlager stéieren. Benotzt déi vereinbart Go/No-Go-Method a kontrolléiert d'fräi Rotatioun no der Montage.
- Plastikrand oder Kär: Iwwerschësseg Material kann d'Sëtzplazéierung, d'Konzentrizitéit oder de Montagespillraum beaflossen. Vergläicht d'Felg mat der Zeechnung a kontrolléiert den ganzen Ëmfang.
- Trennlinn: E widderhuelende Grat kann en Zoustand vum Tooling oder Ofspär weisen, deen eng Korrektur brauch. Schreift seng Positioun, Héicht oder Akzeptanzlimit, a Widderhuelbarkeet iwwer all Proben op.
Fir e Keefer vu Rollen sollt d'Radkontroll nieft dem Gehäuse, der Achs an dem Lagerkontroll sëtzen. E Rad kann vun der Säit akzeptabel ausgesinn, obwuel et ëmmer nach en Defekt um Lafprofil huet.
Wéi kënne Keefer e Grat vun engem Flossmark ënnerscheeden?
Béid Defekter kënnen als Linnen oder Faarfännerungen optrieden, awer nëmmen ee vun hinnen ass onbedéngt erhiewt.
E Grat oder eng Blëtz ass iwwerschësseg Material. Et fillt sech normalerweis erhieft, schaarf oder ongläichméisseg un der Grenzfläch vun enger Form un oder gesäit aus. Eng Flossmark ass eng siichtbar Ännerung vun der geformter Uewerfläch, déi duerch d'Fléissung an d'Ofkillung vum Material verursaacht gëtt. Et kann onattraktiv sinn, ouni de Profil z'änneren.
Fréi Proben an dësem Fall hunn Flossspuren gewisen, nodeems eng nei Form agefouert gouf. Techin huet dëst Ausgesinnsproblem op eng onzureichend Schimmeltemperatur zougeschriwwen. Technesch Richtlinne vun Autodesk Moldflow iwwer Flow-Mark Problemer identifizéiert och d'Schmelz- oder d'Formtemperatur als Faktor bei der Bildung vu Flëssmarken.[1]
Benotzt separat Akzeptanzfroen:
- Ass d'Feature erhieft, schaarf oder ofnehmbar? Behandelt et wéi e méigleche Blëtz a kontrolléiert d'Grenzfläche vun der Form.
- Ass d'Eegeschaft nëmmen e Muster vun der Uewerfläch? Iwwerpréift d'Ufuerderunge fir d'Erscheinung a bestätegt, datt de Profil vum Profil onverännert bleift.
- Widderhëlt sech d'Eegeschaft an enger Kavitéit oder erschéngt se iwwer verschidde Schëss? Markéiert d'Prouwe a sicht no engem Prozess- oder Tooling-Muster.
Benotzt net eleng eng Foto fir ze entscheeden, ob en Defekt eng moossbar Héicht huet. Benotzt Tasten, Vergréisserung, e passenden Moossstaf an d'Zeechnung oder déi vereinbart Akzeptanzlimit.
Wéini ass d'Neibearbechtung vun enger TPR-Schleiffräs geféierlech?
D'Neiveraarbechtung ass riskant, wann de Grat um Profil läit oder wann en ewechgeholl gëtt, kann de Radprofil verännert ginn.
Schneiden, Kratzen oder Schleifen kënnen de siichtbare Grat ewechhuelen, awer eng flaach Plaz, eng rauh Plaz, en méi klengen Duerchmiesser oder eng aner schaarf Kant kreéieren. Dëse Risiko war zentral fir de Feedback vun de Clienten an dësem Fall. Eng Profilprofil, déi eng lackéiert Uewerfläch muss schützen, sollt net nëmmen doduerch beurteelt ginn, ob d'Grat net méi sichtbar ass.
Benotzt dëse Entscheedungswee ier Dir d'Neiaarbecht guttgeheescht:
- Isoléiert een representativt Rad a notéiert déi ursprénglech Plaz vum Defekt.
- Veraarbecht eng Prouf mat der proposéierter Method nei, net mat enger informeller manueller Veraarbechtung.
- Iwwerpréift d'Flaachheet vum Profil, d'Kantegeometrie, den Duerchmiesser an den Zoustand vun der Uewerfläch nach eng Kéier.
- Montéiert d'Rad an der virgesinner Achs oder Roll a kontrolléiert d'Fräirollen.
- Widderhuel d'Markéierung oder d'Kontroll vun der Kontaktfläch, déi vun der Applikatioun verlaangt gëtt.
- Wann de Profil ännert oder d'Grat zréckkënnt, korrigéiert d'Formgrenzfläche anstatt d'manuell Nobearbechtung ze verlängeren.
D'Akzeptanzprotokoll soll uginn, wien d'Method guttgeheescht huet a wéi eng Miessunge bestätegen, datt d'Method erfollegräich ass. Dëst mécht d'Noaarbecht vun enger visueller Meenung zu enger kontrolléierter Ingenieursentscheedung.
Wat solle Keefer virum Release kontrolléieren?
Ier Dir eng TPR-Radprobe erausgëtt, sollt déi kritesch Uewerfläch, d'Defektlimit, d'Proufquell, d'Miessmethod an den Entscheedungsberechtegten opgeholl ginn.
Fir Multi-Cavity-Tools, markéiert all Prouf no Kavitéit a bedeckt verschidde komplett Schnëtt. Eng Schaeffler-Liwwerant-/PPA-Prozedur liwwert een dokumentéiert Beispill vu kavitéitsmarkéierte Prouwe, Inspektiounsprotokoller an explizite Genehmegungsentscheedungen. [2] Déi genee Proufzuel soll mam Risiko- a Qualitéitsplang vum Keefer iwwereneestëmmen.
Benotzt e Verëffentlechungsprotokoll mat dëse Felder:
- Zeechnungsnummer, Radmaterial, Faarf a Revisioun.
- Akzeptanskriterien fir Profil, Bohrung, Felg a Trennlinn.
- Kavitéitszuel an Schoss- oder Formzoustand fir all Prouf.
- Duerchmiesser- a Breetmiessunge mat identifizéierten Ausrüstung opgeholl.
- D'Plaz an d'Method vun der Häert, wann d'Häert och e Fräisetzungskriterium ass. ASTM D2240 deckt d'Indentatiounshärte vu Gummi an thermoplasteschen Elastomeren of a erkläert, firwat d'Testbedingungen wichteg sinn.[4]
- Neibearbechtungsmethod, Profilkontrollen virun an no, an déi Persoun, déi d'Method guttgeheescht huet.
- Schlussentscheedung: guttgeheescht, bedingt oder refuséiert, mat der Begrënnung festgeluecht.
Wann d'Zeechnung keng passend Dimensiounstoleranz definéiert, sollt een déi uwendbar Ufuerderung virum Proufentnahme guttgeheescht kréien. ISO 3302-1 bitt eng op Standarden baséiert Referenz fir Dimensiounstoleranzen a gegossene Gummiprodukter, awer si ersetzt net d'Produktzeechnung oder d'Applikatiounsufuerderung vum Keefer. [3]
Conclusioun
Graten op TPR-Rieder weisen normalerweis op eng Beschichtung op enger kritescher Formfläche hin. Maacht eng Kartographie vum Defekt, iwwerpréift d'Profil, maacht eng Probe vun all Kavitéit a autoriséiert d'Neibearbechtung eréischt no Profilkontrollen.
Ressourcen
- Autodesk Moldflow, Flow-Mark Problemer
- Schaeffler, Supplier PPAP/PPA Brochure
- ISO 3302-1, Gummiprodukter, Dimensiounstoleranzen
- ASTM D2240, Gummi-Eegeschaft, Durometerhärte
Referenze
- Autodesk Moldflow, Problemer mat Flowmarken.
- Schäffler, Broschür vum PPAP/PPA vum Fournisseur.
- ISO, ISO 3302-1, Gummiprodukter, Dimensiounstoleranzen.
- ASTM International, ASTM D2240, Gummi-Eegeschaft, Durometerhärte.