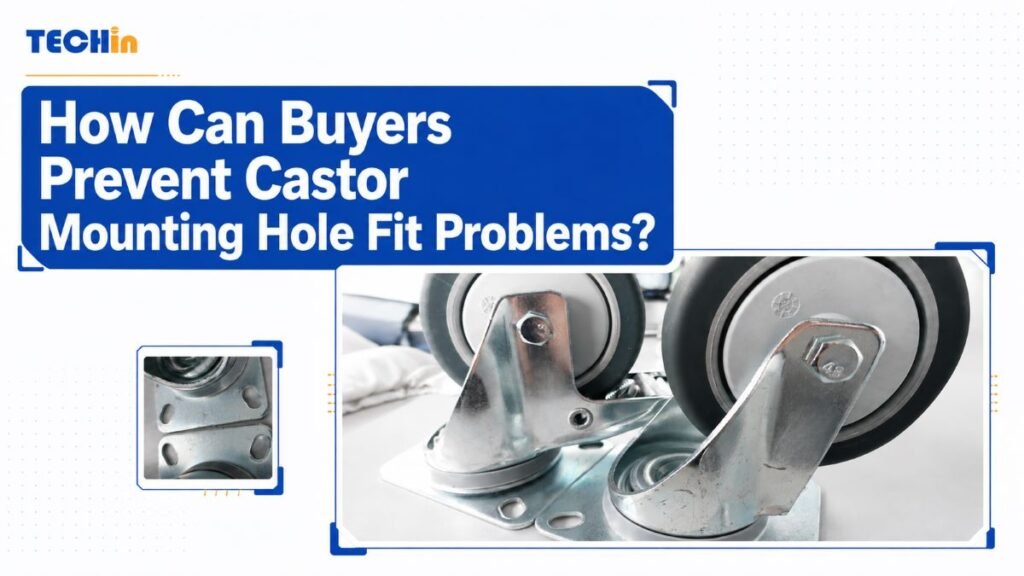
E Roll kann déi richteg Rad- a Belaaschtungsklass hunn, awer un der Montageplack futti goen. Graten oder ze kleng Lächer kënnen d'Schrauwen net méi sëtzen loossen an d'Montage verzögeren.
Keefer kënnen Problemer mat der Passform vun de Lächer fir d'Montage vu Rollen vermeiden, andeems se den Duerchmiesser vun der Lächer, d'Toleranz, d'Lachmuster, d'Plackegréisst, d'Déckt an d'Gratgrenz zesummen uginn. Si sollten dann déi éischt Deeler an déi geliwwert Rollen mat enger definéierter Gréisst an enger Montagekontroll iwwerpréiwen.
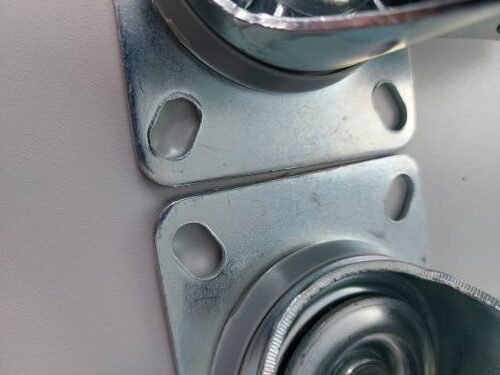
Siichtbar Graten ronderëm d'Lächer vun der Deckelplack vun de Rollen kënnen de Passform vun de Schrauwen stéieren.
E Client huet kontaktéiert Techin Rollen nodeems ech Schwenkrollen mat Graten ronderëm d'Lächer vun der ieweschter Plack kritt hunn. De Client huet e gefuerdert 14 mm Lach gemellt, mat e puer Beispiller déi 13.45 mm moossen. D'Fotoe weisen ongläich Lächerkanten, während d'Mooss aus der E-Mail vum Client staamt. Mir hunn d'Plackeform mam Produktiounsteam iwwerpréift a Verschleiung bestätegt. An enger spéiderer Korrespondenz gouf festgestallt, datt d'Formen an der Rei waren. D'Lektioun vum Keefer ass méi breet wéi dëse Fall: definéiert d'Montagefläche virun der Produktioun a kontrolléiert souwuel d'Gréisst wéi och den Zoustand vun de Kanten virun der Montage.
Wéi eng Dimensiounen definéieren d'Passform vun enger Rollmontage?
Eng iewescht Plack ass eng Verbindungsfläche, dofir kann eng eenzeg Dimensioun keng korrekt Passung beweisen.
De Keefer soll dës Elementer an der Zeechnung, der Akafsspezifikatioun oder den approuvéierte Produktdaten ophuelen:
| Kuurzmeldung | Firwat et wichteg ass | Wat ze definéieren |
|---|---|---|
| Längt a Breet vun der ieweschter Plack | Bestätegt, datt d'Plack op der Uewerfläch vum Apparat läit | Nominal Dimensiounen an erlaabt Grenzen |
| Lächerzentren a Muster | Kontrolléiert d'Ausriichtung mat der Ausrüstungsbasis | Zentrum-zu-Mëtt Dimensiounen, Referenzkanten a Musterorientéierung |
| Lach Duerchmiesser | Kontrolléiert d'Schraubenfräiheet an d'Installatiounsaufwand | Nominellen Duerchmiesser, ënnescht an iewescht Grenzen, a Miessmethod |
| Plackdicke | Beaflosst d'Opstapelung an d'Sëtzung vun de Befestigungselementer | Nominal Déckt an erlaabt Grenzen |
| Zoustand vum Lachrand | Verhënnert datt Graten de Spillraum reduzéieren oder d'Handhabung beschiedegen | Maximalen Zoustand vu Grat oder Kant, mat enger kloerer visueller oder Gaugekontroll |
A Kaafguiden fir Rollen trennen normalerweis d'Gréisst vun de Placken, d'Mëtt vum Lächer an den Duerchmiesser vum Lächer, well all Dimensioun en aneren Deel vun der Passform kontrolléiert. [1] D' Lëscht vun DIN EN 12532 deckt Rollen a Rieder of, déi mat enger Geschwindegkeet vu bis zu 1.1 m/s oder 4 km/h benotzt ginn; Keefer sollten ëmmer nach déi genee Montagelimite fir hiert Produkt uginn. [2]
Wéi kënne Schleifen eng Lach mat der richteger Gréisst futti maachen?
Graten sinn erhiewte Kanten, déi nom Stanzen oder Formen entstinn. Si kënnen den effektiven Ofstand reduzéieren, och wann d'Ouverture no bei der nomineller Gréisst schéngt.
Technesch Stanzrichtlinne vum Amada sengem NCT Handbook bemierken, datt ofgenotzt oder stumpf Werkzeug d'Graten erhéijen an zu méi klengen oder ongenaue Stanzlächer bäidroe kënnen. [3] Aner méiglech Faktoren sinn de Spillraum tëscht Stanz- a Matrizstanz, d'Ausriichtung, d'Materialdicke an den Zoustand vum Plackenwerkzeug. E Grat ass dofir e nëtzlecht Warnzeechen, kee Beweis fir eng eenzeg Ursaach.
Benotzt dës Reiefolleg wann eng Rollplack net reibungslos zesummegebaut gëtt:
- Kontrolléiert d'Lachkant ënner konstanter Beliichtung. Schreift op, wou de Schneidgrat erschéngt a ob en erhuewen, gerappt oder ëmgerullt ass.
- Mooss d'Lach mat engem kalibréierte Moossinstrument, deen der Toleranz entsprécht. Kontrolléiert méi wéi eng Richtung, wann d'Ouverture oval oder verzerrt ka sinn.
- Vergläicht d'Miessresultat mat der approuvéierter Zeechnung an enger bekannter gudder Prouf. Akzeptéiert kee visuelle Verglach als dimensionalt Resultat.
- Kontrolléiert d'Schraube oder d'Befestigungselement duerch d'Lach ouni et ze forcéieren. Dëst bestätegt d'Funktioun, awer ersetzt keng Dimensiounsmiessung.
- Frot de Liwwerant, d'Resultat mam Zoustand vum Werkzeug, dem Spillraum vum Stempel a vun der Matrizform, an den Ausriichtungsprotokoller ze vergläichen.
Wat solle Keefer an der Spezifikatioun vun de Rollplacken uginn?
Schreift d'Ufuerderung sou datt de Liwwerant an de Keefer déiselwecht Eegeschaft op déiselwecht Manéier moossen.
Op d'mannst soll d'Spezifikatioun folgendes enthalen:
- den nominellen Duerchmiesser vum Lach a seng ënnescht an iewescht Grenzen;
- Lachzentrumsdimensioune vun genannten Datumen, net nëmmen eng allgemeng Plackegréisst;
- Längt, Breet an Déckt vun der Plack;
- den erlaabte Grat- oder Kantzoustand;
- d'Moossinstrument oder d'Miessmethod an d'Miessplaz;
- d'Proufquantitéit an d'Produktiounsphase fir d'Genehmegung vum éischte Stéck;
- déi funktionell Bestätegungskonditioun, wéi zum Beispill eng spezifizéiert Befestigung, déi ouni Kraaft oder Schued duerchgeet.
Vermeit et, nëmmen "14 mm Lach" oder "muss passen" ze schreiwen. Dës Ausdréck loossen d'Toleranz, d'Grafgrenz, d'Miessmethod an d'Bestätegungskonditioun fir Interpretatioune fräi. Eng kloer Fuerderung hëlleft de Keefer och, Offeren ze vergläichen, ouni d'Entscheedung eleng iwwer de Präis ze reduzéieren.
Wéi solle Keefer Rollplacken virun der Montage iwwerpréiwen?
Benotzt e kuerzen Inspektiounsprotokoll, deen Ausgesinn, Dimensiounen a Funktioun verbënnt.
| kontrolléieren | Rekord | Bestanenbedingung |
|---|---|---|
| Placken- a Lächermuster | Tatsächlech Dimensiounen vun der Plack an dem Zentrum | Entsprécht der approuvéierter Zeechnung bannent de festgeluechte Grenzen |
| Lach Duerchmiesser | Tatsächlecht Resultat, Moossstäerkt a Richtung gemooss | All iwwerpréift Resultat ass bannent de vereinbarte Grenzen |
| Grat- a Kantenzoustand | Lag a Schwéierkraaft vun all erhiewte Kant | Erfëllt déi uginn Kantenufuerderungen a behënnert d'Befestigung net |
| Versuch vun der Befestigung | Befestigungsart a Montageverhalen | Passéiert duerch a setzt sech ouni Kraaft, Schued oder Neibearbechtung |
| Vergläichsbeispill | Proufidentitéit a visuell Ënnerscheeder | Keng onerklärlech Ännerung vun der approuvéierter Referenz |
Fir eng nei Rollspezifikatioun, sollt d'Inspektiounsphase virum Ufank vun der Produktioun ofgestëmmt ginn. Eng éischt Stéckkontroll kann d'Ofdreiwung vum Werkzeug fréizäiteg erkennen. Eng ukommend Kontroll bestätegt, datt dat geliwwert Stéck nach ëmmer dem genehmegten Interface entsprécht. De genaue Proufniveau soll dem Qualitéitsplang vum Keefer an dem Risiko vun engem Montagefehler entspriechen.
Conclusioun
Verhënnert Problemer mat der Passung vun de Lächer fir d'Rollenbefestigung andeems Dir déi komplett Grenzfläch spezifizéiert, d'Grater limitéiert, déi tatsächlech Lächer moosst an d'Passioun vun de Befestigungselementer virun der Montage iwwerpréift.
Verknäppt Lies
Referenze
- Parnells, Kaafguide fir Castor.
- DIN, Lëscht vun den EN 12532 Normen.
- Amada, NCT Handbuch: Schleifen a Verschleiss vun Tools.